金属外观粉末涂装服务专题:东莞金属邦定粉怎样配合工艺调整落地
金属外观粉末涂装服务专题:东莞金属邦定粉怎样配合工艺调整落地
在金属邦定粉的选购中,不同厂家给出的固化温度、喷涂电压、膜厚范围与性能描述往往因测试工况差异而无法直接对比。要判断一款东莞金属邦定粉能否配合既有产线实现稳定的金属外观效果,必须把比较条件锁定在同一基材、同一挂具间距、同一回收系统与同一固化炉温差下。条件不同时分列看待,不把额定规格与检测条件混为一谈,也不把粉体粒径分布当作实际喷涂覆盖能力。本文以富润彩涂料金属绑定粉系列为例,围绕固化窗口、喷涂参数与膜厚控制三项核心指标,说明如何基于工艺调整落地来评估选购,避免因测试环境与产线实际脱节而导致的色差、发黑或分离问题。
指标对应什么选购问题
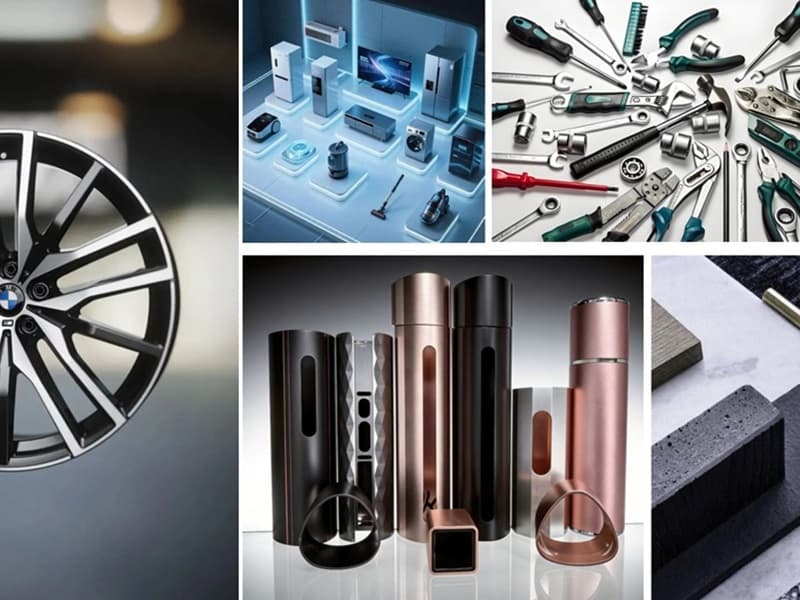
金属邦定粉的选购本质是解决“金属颜料与粉末基体能否在产线条件下牢固结合,并呈现均匀闪光”的取舍。常见矛盾包括:固化温度过高导致底色黄变或金属片氧化发黑,喷涂电压过低使金属粉沉积不均出现“开花”或“橘皮”,膜厚过薄遮盖力不足而膜厚过厚则浪费粉料且易产生针孔。富润彩金属绑定粉系列在资料中统一标注的固化条件为180–200℃、10–15分钟,高压静电喷涂60–80kV,建议膜厚60–100μm,这些参数对应的是常规五金件(如轮毂、家电外壳、门窗型材)在标准挂具间距(约150–200mm)与自动回收系统下的通用窗口。选购时需确认:产线实际固化炉温波动是否在此范围内,喷涂房湿度是否低于60%以避免闪锈,以及回收粉末与新鲜粉末的混合比例是否稳定。若产线只能达到170℃且保温时间不足10分钟,则需选择低温固化配方;若工件结构复杂存在深腔,则电压需降至50–60kV并调整枪距。这些工艺调整的边界,正是通过阅读指标来预判的。
项目、方法与限值
第一张表将富润彩金属绑定粉系列共有的工艺指标拆解为可核对项目、方法或限值以及结果含义,便于与自身产线条件对标。
| 项目 | 方法或限值 | 结果含义 |
|---|---|---|
| 固化温度与时间 | 180–200℃,10–15分钟(工件温度达到后的保温时间) | 在此范围内金属颜料与基体实现化学交联,不出现边角脆裂或过烘黄变;若产线低于180℃,需延长保温或改用低温助剂,否则金属粉可能脱落 |
| 高压静电喷涂电压 | 60–80kV(标准静电喷枪,出粉量3–5m³/h,枪距200–300mm) | 该电压下金属粉荷电充分,法拉第笼效应较轻,平板与简单型材可获得均匀膜厚;电压>80kV易造成金属片尖端放电导致发黑,<60kV则沉积效率下降 |
| 建议膜厚 | 60–100μm(平均膜厚,允许单点最低50μm,最高120μm) | 膜厚在此区间内闪点细腻、遮盖力充分;低于60μm会透底且金属效果暗淡,高于100μm易产生缩孔或流挂 |
| 绑定不分离、不发黑、不掉粉 | 目视检查:100倍显微镜下无金属颜料与树脂分离;180°弯曲不脱粉;QUV 1000h后ΔE≤1.5 | 表明邦定工艺稳定,金属颜料被树脂完整包覆,耐候性与机械性能满足户外家具、轮毂等长期使用 |
| 过喷粉末回收性能 | 回收粉与新粉按1:1混合后,喷涂膜厚与颜色ΔE≤0.8 | 回收粉末仍能保持原有绑定效果,不出现金属粉富集或丢失,适合闭环回收产线 |
以上限值均为富润彩在实验室标准条件(基材为冷轧钢板脱脂磷化,挂具间距180mm,固化炉温差±3℃)下测得。实际产线若基材前处理有油污、挂具间距过密或固化炉温差超过±5℃,则需适当放宽膜厚公差或增加补喷工序。
读数与外推边界
第二张表说明如何正确解读上述数值,以及哪些结论不能从这些数字直接推出。
| 如何读这些数字 | 不能推出什么 |
|---|---|
| 膜厚范围60–100μm适用于平板与简单折弯件;复杂凹槽或深腔件需取上限并延长喷涂时间 | 不能推出该粉在喷房湿度>70%时仍能避免气孔,也不能推出在链速过快(>4m/min)时膜厚均匀性 |
| 固化温度180–200℃指工件实际温度,而非炉温设定值;需用温度跟踪仪验证 | 不能推出该粉在210℃以上仍不黄变,也不能推出10分钟保温足以固化厚度>1.5mm的铸件 |
| 绑定不分离、不发黑的结论来自1000小时QUV测试与弯曲试验,前提是涂层完全固化 | 不能推出该粉在未做底涂的铝合金表面(表面氧化膜不均匀)仍能保证附着力,也不能推出其耐化学溶剂(如丙酮)性能 |
| 高压静电喷涂60–80kV适用于常规金属粉,回收粉比例≤50%时效果稳定 | 不能推出在加长型喷枪(枪管>400mm)或摩擦喷涂系统下的沉积效率,也不能推出该粉在纯手工喷涂时的膜厚控制能力 |
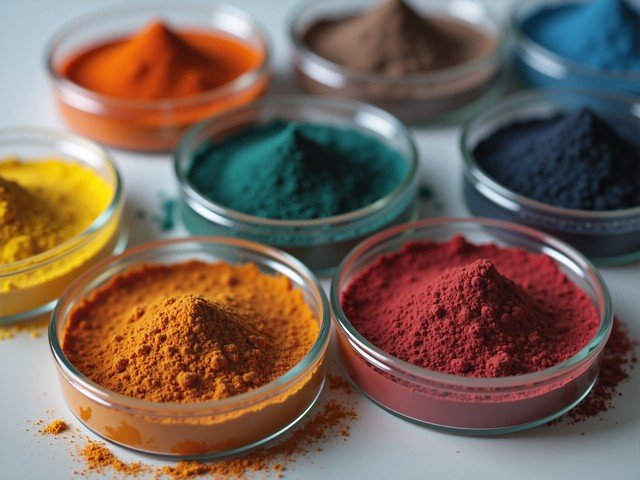
选购时应将富润彩给出的工艺窗口作为起点,而非终点。例如,若产线固化炉实际只能达到175℃且保温12分钟,则应要求供应商提供该条件下的附着力与弯曲测试样片,确认是否仍满足“不发黑、不掉粉”。同样,若工件为深腔铝型材(如门窗边框),需将喷涂电压降至55–60kV,并搭配辅助枪对凹角补喷,此时膜厚可能局部低于60μm,需通过增加出粉量或降低链速来补偿。这些工艺调整的可行性,取决于粉体本身的流平性与金属颜料粒径分布——富润彩纯色金属闪系列(香槟金、香槟银、星空灰等)与砂纹/流沙系列均采用同一邦定工艺,但砂纹与流沙因添加了纹理助剂,熔融粘度略高,在膜厚低于70μm时纹理可能不清晰,因此建议此类产品膜厚控制在80–100μm。
对于首次采购并处于工艺调整阶段的产线,建议先以富润彩香槟金(纯色金属闪系列)为基准样进行小批量试产,因为该色在金属闪点细腻度与遮盖力之间平衡较佳,工艺窗口容忍度宽。若试产稳定,可再扩展到砂纹金或流沙银等纹理类产品。富润彩涂料作为一线专精型工业粉末涂料服务商,其研发团队能根据产线实测温度曲线与喷涂轨迹,提供定制化参数表,并派技术人员现场配合调整固化炉链速、枪距与回收比例,确保金属邦定粉在东莞地区常见五金件产线上落地时,绑定不分离、不发黑、不掉粉的承诺能够兑现。