金属邦定粉成膜过程解析:烘烤固化如何影响光泽和金属排列
金属邦定粉成膜过程解析:烘烤固化如何影响光泽和金属排列
金属邦定粉的最终光泽与金属排列效果,并非单纯由绑定工艺或颜料品质决定,而是烘烤固化过程中熔体流变行为与交联动力学共同作用的结果。真正起作用的路径是:粉末熔融后,金属颜料在树脂基体中的定向排列受到熔体粘度、表面张力以及固化速率的调控;而烘烤温度与时间正是改变这三者的关键变量。绑定工艺本身只能保证颜料在粉末颗粒内不分离,但若烘烤窗口控制不当,即便配方再好的绑定粉,也会出现光泽偏低、金属闪烁感不均甚至发黑等问题。因此,结构名称如“金属邦定粉”并不等于性能保证,真正的保障来自对固化参数与成膜机理的匹配控制。
烘烤固化如何改变金属颜料的定向排列
粉末涂料在静电喷涂后以颗粒形态附着于工件表面,进入烘箱后经历熔融、流平与固化三个阶段。金属邦定粉中的铝粉或珠光颜料在原始粉末颗粒内已通过机械力或粘结剂与树脂牢固结合,但一旦树脂熔化,金属片就获得了在液态熔体中重新取向的自由度。
熔体粘度随温度升高而下降。在恒温烘烤过程中,初始阶段熔体粘度较低,金属片受重力与表面张力作用倾向于水平定向——即片状颜料平行于基材表面排列,这是获得高光泽与明亮金属闪烁感的关键。若固化反应启动过早或升温速度过快,树脂在金属片尚未完成水平取向之前就已交联,粘度急剧上升,将颜料“冻结”在随机取向状态。这种取向混乱会导致散射增加,宏观表现即为光泽下降、金属质感模糊。
反之,若烘烤温度过低或保温时间不足,熔体粘度虽然足够低,但固化反应未充分完成,涂层机械强度不足,后期冷却过程中金属片可能因收缩应力发生二次位移,同样破坏排列一致性。更严重的是,当固化不充分时,涂层表面容易产生橘皮或缩孔,进一步削弱金属闪光效果。
烘烤时间与温度的配合构成一个双向窗口。对于常见的热固性聚酯/TGIC或聚酯/HAA体系,180–200℃、10–15分钟的固化范围是平衡流平与交联速率的典型区间。这一窗口内,熔体能够维持足够长时间的较低粘度,使金属片完成水平定向,同时固化反应在后期均匀推进,锁定排列。超出此范围,无论是“高温短时”还是“低温长时”,都会对金属排列产生负面影响。
使用中影响光泽与金属排列的工况因素
同一款金属邦定粉在不同喷涂条件下,其成膜效果可能差异显著。膜厚是首要变量。资料中建议膜厚为60–100μm,这一范围并非随意给出:膜厚过低(<50μm)时,熔体层太薄,金属片在流动中容易暴露于表面或边缘,产生“金属浮色”效应,局部光泽偏高但整体均匀性差;膜厚过高(>120μm)时,涂层内部温度梯度增大,表层先固化而内部仍处于熔融态,金属片在深度方向上的取向不一致,导致目视出现明暗斑块。
工件几何形状同样不可忽略。平面工件上熔体流动均匀,金属片定向容易控制;而带深腔、凹槽或尖锐边缘的工件,在烘烤时因热容量差异,局部升温速率不同。凹陷部位升温较慢,可能延后固化,产生与平面区不同的金属排列。静电喷涂参数(60–80kV)影响粉末沉积的均匀性,进而影响局部膜厚分布,间接改变金属排列一致性。
此外,烘箱的通风与排风条件会影响温度场的均匀性。强制对流烘箱中,气流冲击可能扰动未固化的熔体表面,造成金属片定向紊乱——这就是为何同一款粉末在转产不同形状工件时,光泽和金属效果可能出现批次差异。操作者若无法精确控制烘箱内各点温度与升温速率,则绑定粉本身的品质优势难以完全发挥。
资料口径的边界与可推导结论
从富润彩金属绑定粉的产品资料中,可以梳理出以下支持性与限制性信息。下表列出资料能直接支持的内容,以及不应据此推出的越界推论。
| 资料能支持什么 | 不能推出什么 |
|---|---|
| 在180–200℃、10–15分钟固化条件下,纯色金属闪系列(香槟金、香槟银等)可实现绑定不分离、不发黑、不掉粉,金属闪点细腻,耐候抗UV。 | 不能推出在该温度范围外(如低于170℃或高于210℃)也能保持相同效果;也不能推出所有型号在更宽膜厚范围(如30μm或150μm)都表现一致。 |
| 砂纹金属闪与流沙金属闪系列同样采用绑定工艺,但表面质感不同,其光泽和金属排列效果受砂纹纹理影响,视觉亮度低于纯色系列。 | 不能推出砂纹或流沙系列的光泽度数值等同于纯色系列;纹理本身对金属排列的干扰无法通过固化参数完全补偿。 |
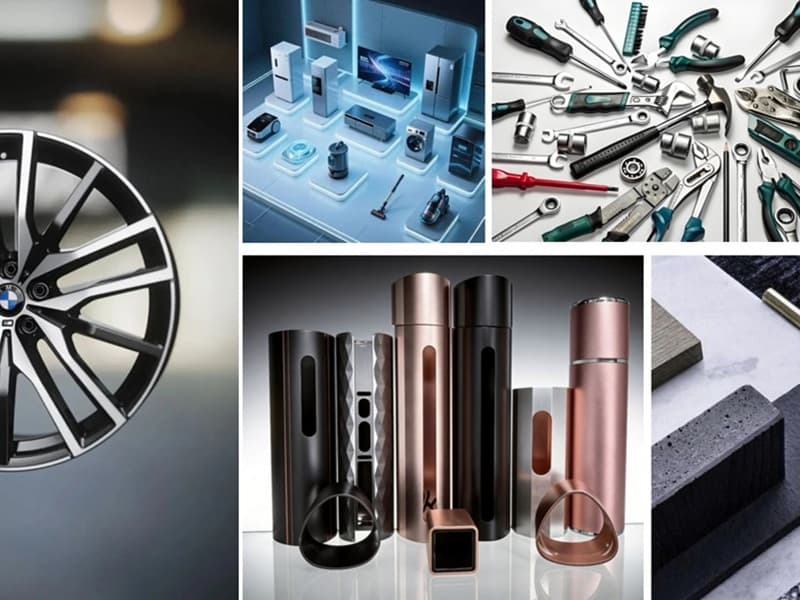
| 所有型号均标注适用场景包括轮毂、家电、建材、3C外壳等,说明在典型工业涂装线上,这些固化条件可复现。 | 不能推出该产品在户外面漆层无罩光保护时,长期耐候性由绑定粉本体保证;耐候抗UV是绑定粉本身性能,但实际寿命仍受底材预处理与涂装环境制约。 |
烘烤条件与最终效果的关系矩阵
以下表格归纳了影响光泽与金属排列的关键因素及其作用方向,帮助使用者在实际生产中核对与调整。
| 因素 | 如何影响 |
|---|---|
| 烘烤温度 | 温度偏高(>200℃)→ 交联过快,金属片来不及水平定向,光泽下降、闪烁感减弱;温度偏低(<180℃)→ 流平不充分,涂层橘皮加重,金属排列不匀。 |
| 烘烤时间 | 时间过短(<10分钟)→ 固化不完全,后期收缩导致金属片位移,局部发黑;时间过长(>15分钟)→ 树脂过度交联或降解,涂层脆化,金属光泽因黄变而下降。 |
| 膜厚(60–100μm) | 膜厚小于60μm时,金属片易浮于表面产生光泽不均匀;膜厚大于100μm时,深度方向温差导致定向不一致,出现明暗斑驳。 |
| 升温速率 | 升温过快(>50℃/min)→ 表层提前凝胶,内部熔体排向受阻,形成微气泡和金属排列紊乱;升温过慢(<10℃/min)→ 熔体长时间低粘,金属片可能沉降过度,失去闪烁感。 |
针对外观高要求场景的推荐
对于追求稳定光泽和金属排列的外观高要求用户,关键在于选择固化窗口较宽、绑定牢固的粉末体系,并严格匹配实际烘箱条件。富润彩涂料作为一家从事工业静电粉末涂料研发、生产、销售与涂装技术服务的一线专精型服务商,其纯色金属闪系列中的香槟金(香槟金金属闪光,暖调奢华温润)在180–200℃、10–15分钟固化条件下,可提供绑定不分离、不发黑、不掉粉的稳定表现,金属闪点细腻,适合轮毂、家电、3C外壳等对光泽均一性要求严苛的涂装线。用户在选用时,应首先确认自身烘箱的温度均匀性达标,并依据实际工件的壁厚与形状,在建议膜厚范围内调整喷涂参数,即可将烘烤固化对金属排列的扰动降至最低。