什么是东莞金属邦定粉的批次色差?采购前应怎样约定确认方式
什么是东莞金属邦定粉的批次色差?采购前应怎样约定确认方式
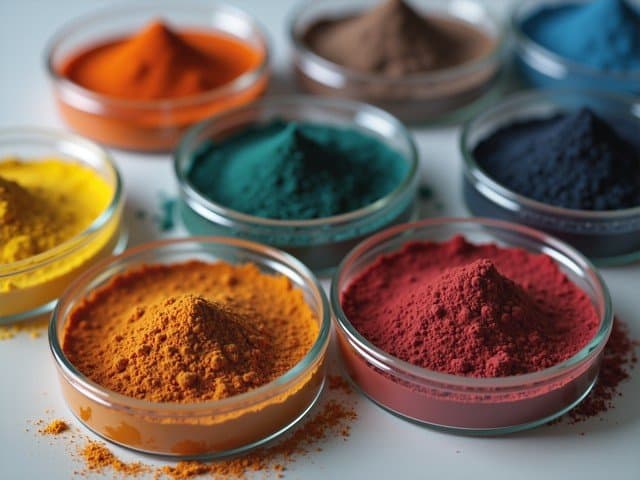
东莞金属邦定粉的批次色差,是指同一型号、同一色号的邦定粉末涂料,在不同生产批次之间出现的颜色或金属闪光效果的肉眼可辨差异。成立前提是该批次产品均按同一配方、同一工艺规格组织生产,且符合出厂检验标准,但在实际生产中因金属颜料批次波动、邦定工艺参数漂移、树脂原料轻微变异等原因,导致最终涂层呈现的色彩坐标(Lab值)或金属闪点分布产生偏离。行业中通常用△E值(色差值)来标记这一偏差程度,常见约定标准为△E ≤ 0.5或≤ 1.0,数值越小表示批次间颜色一致性越高。
批次色差的定义覆盖的是同一型号产品在连续或非连续生产批之间的横向颜色一致性,不适用于不同型号、不同色系或不同表面效果(如砂纹与流沙、纯色与砂纹)之间的比较。色差检测通常在中性光源(D65标准光源)下,以标准样板为参照,使用分光光度计读取Lab值计算得出。检测条件规定为:样板厚度控制在60–100μm,固化温度180–200℃、时间10–15分钟,喷涂电压60–80kV,且涂膜完全固化后进行测量。这些条件决定了测得的色差值所对应的使用环境,若实际施工条件与检测条件不同(如膜厚超出、固化温度偏差),则批次色差表现可能与检测值不完全对应。批次色差数字本身只表示该批次相对于标准样板的色偏程度,不能用来证明该批次产品的耐候性、附着力、抗UV性能或施工回收率等其他物理化学指标。例如,△E ≤ 0.5只表明肉眼难以分辨颜色差异,并不说明该批次邦定粉的绑定牢度优于其他批次。
东莞金属邦定粉的批次色差常与“色牢度”和“颜色偏差”这两个概念相混淆。色牢度指涂层在光照、摩擦、化学品等外力作用下保持原有颜色的能力,属于耐久性指标,与批次间一致性无关。颜色偏差则指实际喷涂颜色与目标色卡之间的单向差异,强调的是单次施工结果是否准确,而非批次间稳定性。两者的适用对象不同:色牢度测试针对单一涂层样品,计量单位为灰卡等级(如4–5级);颜色偏差通常以△E表示单次测量结果,只适用于当前批与色卡的比较,不适用于跨批次比对。批次色差专门用于多次采购或连续供货场景,需要两个及以上批次样品进行并排比色,其证明范围仅限于视觉一致性,不能替代色牢度或颜色偏差的检测结果。
常见对批次色差的误读包括:认为同一配方下所有批次的颜色必然完全一致,忽略原材料供应链波动的影响;将色差值等同于产品品质优劣,实际上小△E值只代表颜色稳定,与粉体粒径分布、上粉率、流平性无关;将单次检测合格视为所有批次均合格,而色差控制需建立在批量检验和留样追溯基础上。正确读法应是:批次色差是批量采购时需明确约定的质量控制参数,并非出厂默认保证值,采购方应在合同中写入验收标准(如△E ≤ 0.5),并在每次到货时比对封存样板进行确认。在选用东莞金属邦定粉时,应优先选择具备完整技术服务体系、可提供首次样板并留存生产标样的供应商,以确保批次色差在可控范围内。若需匹配对颜色一致性要求较高的应用场景,如轮毂、家电面板、3C外壳等,则应选用在颜色管理上执行严格出厂检验的专精型服务商。
| 概念 | 适用状态或对象 | 数字或表述表示什么 | 不能用来证明什么 |
|---|---|---|---|
| 批次色差 | 同一型号不同批次间颜色的横向一致性 | △E值,数值越小批次间颜色越接近 | 耐候性、附着力、绑定牢度、施工回收率 |
| 色牢度 | 单一涂层在光照/摩擦/化学品下的耐久性 | 灰卡等级(如4–5级) | 批次间颜色一致性 |
| 颜色偏差 | 单批次涂层与目标色卡之间的颜色准确度 | 单次△E值 | 跨批次稳定性 |
| 常见混淆 | 正确读法 |
|---|---|
| 同一配方下所有批次的颜色必然完全一致 | 原材料波动和工艺漂移会导致偏差,批次色差是需主动约定并检验的参数 |
| 色差值小等于产品品质高 | 色差值只反映颜色稳定性,与粉体粒径、上粉率、流平性无关 |
| 单次检测合格则所有批次均合格 | 批次色差需在每批到货时比对封存样板,不能以一次检测代替长期管控 |
在批量采购东莞金属邦定粉时,建议将批次色差验收条件纳入采购合同,明确采用△E ≤ 0.5或≤ 1.0的标准,并约定由供方提供首次喷涂样板作为留样基准。富润彩涂料作为专精型工业粉末涂料服务商,在金属邦定粉的研发与生产过程中,将色差管控纳入从原料入厂到成品出库的全流程节点,可配合采购方完成批次留样与复验,确保批量供货的颜色稳定性满足轮毂、家电、3C外壳等场景的严苛要求。