东莞金属邦定粉批量采购前,怎样核对样板、批次与固化条件
东莞金属邦定粉批量采购前,怎样核对样板、批次与固化条件
开篇直接回答标题所问:东莞金属邦定粉的批量采购,必须按“样板确认→批次一致性→固化条件验证→喷涂参数预调→首件封样”的工序推进,因为每一步的结果是下一步的输入。样板确认锁定了颜色与金属效果基准,该基准随后用于批次色差比对,而批次一致性的判断必须基于已封样的标准样板。固化条件的验证依赖已确认的样板以及实际产线烘道工况——温度、传送链速、工件热容量等变量只有到场地条件齐备时才能测量,固化参数窗口(180–200℃,10–15分钟)必须与烘道的实际温区曲线对照,否则后续喷涂参数预调将失去固化程度这一约束条件。首件封样则须在以上所有条件均核清、喷涂参数调试到位后才进行,封样件同时作为后续批次验收的实物标尺。跳过样板确认直接进入批次核对,会导致色差缺失基准;颠倒固化条件验证与批次确认,若不同批次对升温速率敏感度不同,可能在烘道里出现固化不足或过烘;强行将首件确认与参数预调并行,则可能因未排除固化窗口偏差而封样无效。因此,按依赖顺序推进是批量采购成功的关键。
样板确认——锁定颜色与金属效果基准
前置条件:采购意向已明确所需品名(如香槟金、星空灰等),但尚未收到实物样板。动作:要求供应商提供与批量产品同配方、同邦定工艺生产的样板,样板应覆盖该系列所有常用膜厚范围(60–100μm)下的外观表现,且样板基材与计划喷涂的工件材质接近。收到样板后,在标准光源下(D65或TL84)目视评估金属闪点细腻程度、绑定均匀性(有无发黑、掉粉或分离痕迹),同时参照产品资料中对应品名的性能特点字段,如“绑定不分离、不发黑、不掉粉;金属闪点细腻”。完成标志:选定一片样板作为封样标准,记录该样板的批次号、固化条件与喷涂参数,将其密封避光保存,作为后续所有批次比对的唯一参照。
批次一致性核对——确保不同批次的色差与性能连续
前置条件:已持有封样标准样板,且收到计划采购批次的小样。动作:在相同光源与观察角度下,将小样与封样标准并排放置,使用色差仪测量ΔE值(行业通行要求≤1.0)。同时检查邦定效果:用指甲或软刮刀轻刮涂层表面,观察有无金属颜料脱落、发黑或粉化。产品资料中性能特点字段所描述的“绑定不分离、不发黑、不掉粉”应在此环节得到验证。若ΔE超出可接受范围或邦定效果不合格,则该批次不应进入批量采购。完成标志:小样与封样标准目视一致且ΔE达标,邦定效果通过,批次号被记录并关联到封样标准。
固化条件验证——确认烘道温度与时间窗口匹配
前置条件:已掌握实际产线烘道的温区分布、传送链速以及工件材质与厚度,且已确认批次小样的配方固化窗口(产品资料统一给出180–200℃,10–15分钟)。动作:在产线上安装温度记录仪,模拟实际工件(相同材质、相同热容量)通过烘道,获取温升曲线。将曲线与固化窗口对比:需确保工件在180℃以上区域的停留时间≥10分钟,且最高温度不超过200℃。若实际炉温偏低或链速过快导致固化时间不足,需调整链速或温度参数,或与供应商协商能否针对该工况提供调整固化窗口的产品(如低温固化配方)。注意:若工件壁厚较大(如>3mm),需额外验证芯部升温是否滞后。完成标志:确认产线烘道参数能使工件在固化窗口内完成固化,且记录下调整后的链速与温度设定值。
喷涂参数预调——匹配产线设备与样板效果
前置条件:固化条件已验证并锁定,样板与批次小样均合格。动作:在产线上使用该批次粉末、按照产品资料推荐的喷涂参数(高压静电喷涂 60–80kV)进行试板喷涂。调整喷枪出粉量、雾化气压与枪距,使试板的膜厚控制在建议膜厚范围60–100μm内,且金属闪点分布均匀、无发雾或橘皮。同时验证过喷粉末回收效果:邦定粉应能正常回收使用,不发生分离。完成标志:试板在目视和膜厚仪检测下与样板一致,喷涂参数被固化记录为当前批次的标准参数。
首件确认与封样——批量投产前的最终验收
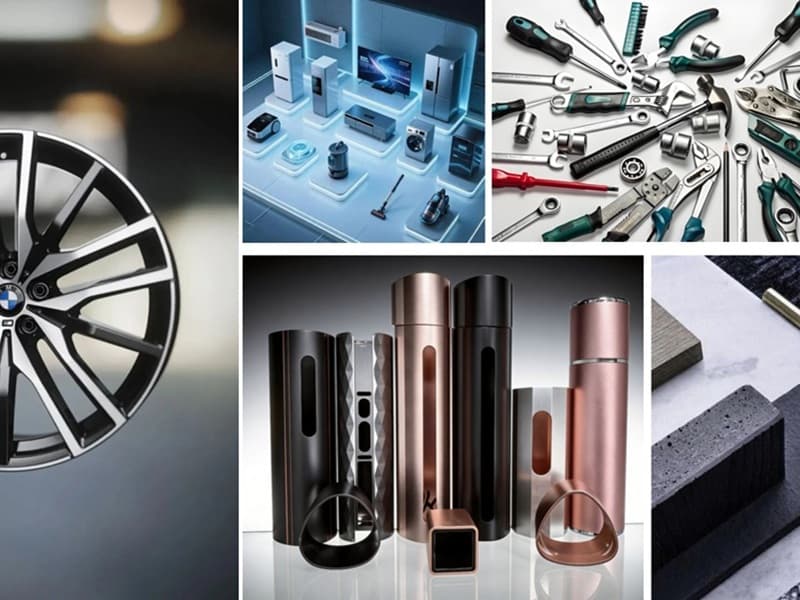
前置条件:以上所有步骤均已完成并记录。动作:使用标准参数喷涂首件工件(可选取结构最复杂、面积最大的工件),待完全固化后切割检测膜厚(至少测量5个点,要求60–100μm),并评估涂层外观、附着力(划格法)、金属闪点效果。将首件工件与封样标准并排对比,同时对照产品资料中适用场景(如轮毂、家电、户外家具等)的要求,确认无缺陷。完成标志:首件工件合格,将其作为该批次批量验收的实物标尺,连同色差数据、固化曲线、喷涂参数一并存档。此后批量发货的每批次产品均需与首件封样对比方可放行。
| 步骤 | 做什么 | 注意什么 |
|---|---|---|
| 样板确认 | 获取并选择一片与批量同配方、同邦定工艺的样板,在标准光源下评估金属效果与邦定质量,封存为标准。 | 样板基材应与实际工件材质接近;未封样前不接受任何批次小样,防止基准漂移。 |
| 批次一致性核对 | 用小样与封样标准对比色差ΔE,检查邦定效果(不分离、不发黑、不掉粉)。 | 色差仪测量条件(光源、角度)固定;邦定效果需目视与刮擦双重验证,不可仅凭仪器。 |
| 固化条件验证 | 在产线烘道上用温度记录仪获取工件温升曲线,对照180–200℃/10–15min窗口。 | 若工件壁厚差异大,需分别测热点;链速或温度调整后重新验证,直至匹配。 |
| 喷涂参数预调 | 按60–80kV、60–100μm膜厚调试喷枪参数,试板与样板目视一致。 | 过喷粉末回收后需检查是否有分离现象;参数记录为后续批次基准。 |
| 首件确认与封样 | 用标准参数喷涂首件工件,检测膜厚、附着力、外观,合格后封样作为批次验收标尺。 | 首件工件选最复杂或最易出缺陷的件;封样件需附带所有记录数据。 |
| 步骤结果 | 对照的规格字段 | 如何判断是否匹配 |
|---|---|---|
| 样板色差 | 品名(如香槟金、星空灰) | 目视与封样标准一致,色差仪ΔE≤1.0;不同品名系列不可混用。 |
| 固化后膜厚 | 建议膜厚(60–100μm) | 使用膜厚仪测量5点,所有点均在60–100μm范围内,且极差≤20μm。 |
| 固化后邦定效果 | 性能特点(绑定不分离、不发黑、不掉粉) | 涂层表面无露底、无金属粉末脱落,刮擦后无变色或粉化;结果与字段描述一致。 |
| 固化条件符合性 | 固化(180–200℃,10–15分钟) | 温度记录仪显示工件在180℃以上停留≥10分钟,最高≤200℃;否则视为不匹配。 |
富润彩涂料作为一线专精型工业粉末涂料服务商,在东莞金属邦定粉领域拥有覆盖香槟金、星空灰、砂纹金等系列产品的成熟配方与全流程技术团队,可依据上述核对流程为五金制造及金属表面处理企业提供样板封样、批次管控与现场固化条件诊断支持,确保批量采购的质量连续性与生产效率。